在电力设备采购中,箱式变电站(简称“箱变”)的选型直接关系到项目投运后的可靠性、运维成本与安全风险。然而,面对众多厂家“资质齐全、设备先进”的同质化宣传,采购方往往难以辨别真伪——样品送检合格不等于批量交付合格,展厅光鲜不等于车间可控。
我们从项目操作等实际角度来看,帮助业主、EPC总包方和运营商拨开宣传迷雾,很好的判断一家箱变厂家的真实制造实力。

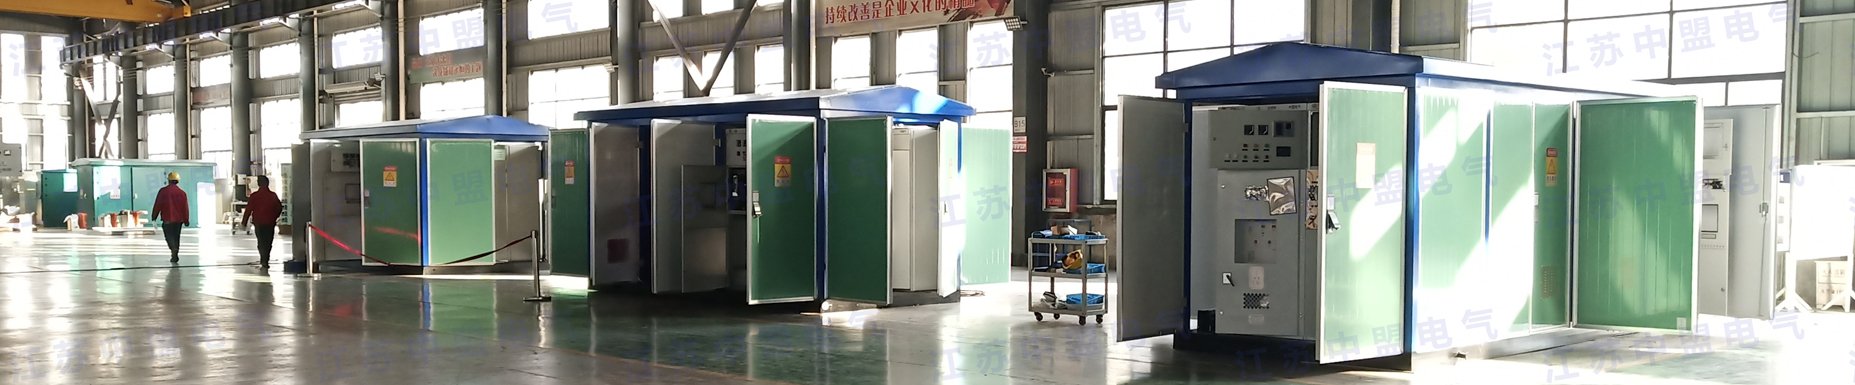
考察工厂的第一步不是去展厅看样机,而是直奔生产车间。
重点观察三个细节:
1. 物料区与作业区是否清晰划分?
看板(如质量红黑榜、生产进度看板、不良品展示台)是车间管理的“仪表盘”。若现场物料堆放杂乱、半成品与成品混放、通道被占压,说明过程控制松散,产品质量一致性难以保证。反之,若工具定置定位、区域标识清晰、不良品隔离存放并有追溯记录,则表明该厂具备基本的精益生产意识。
2. 一线工人的精神状态与操作规范性
工人是否佩戴合规劳保用品?操作是否按悬挂的作业指导书(SOP)执行?焊接、绕线、装配等关键工序是否有自检互检记录?产品质量是每道工序干出来的,而非质检检出来的。工人如果神情懈怠、操作随意,意味着管理缺位。
3. 车间温湿度与洁净度
变压器线圈绕制、器身装配对环境中的粉尘和湿度极为敏感。合格的箱变厂家应在绕线区、绝缘加工区配备温湿度监控设备,并在装配环节采取防尘措施。若车间门窗大开、粉尘飞扬,绝缘受潮或杂质嵌入的风险将显著升高。
这是区分“真工厂”与“组装厂”的核心分水岭。
拼装型厂家:外购变压器、高低压开关柜、壳体,运到厂内进行简单拼装与二次接线。这种模式下的产品质量几乎取决于外协供应商的水平,厂家自身缺乏过程控制能力。
全工序自主型厂家:拥有钣金加工(剪、冲、折、焊)、变压器绕制与装配、成套总装等完整生产线,从一张钢板、一卷铜线到整机出厂,全程可控。

考察重点:
• 是否具备钣金加工车间(激光切割机、数控冲床、折弯机)?若没有,壳体靠外购,尺寸精度与防腐质量存疑。
• 是否具备变压器绕线车间与绝缘件加工能力?若变压器外购,其能效等级与局放水平就脱离了该厂的质量管控体系。
• 是否在厂内完成出厂试验(耐压、局放、变比、直流电阻等)?完整的出厂试验报告是设备质量的“出生证明”。
加分项:厂家能提供每一台设备的原材料进厂检验记录、工序流转卡、出厂试验原始数据,形成一物一码的 “产品身份证” 。
“产品好不好,试验见分晓。”一家缺乏足够试验装备的厂家,其产品质量无从验证。
必查核心装备:
• 局部放电测试系统:用于检测变压器绝缘内部是否存在微小放电,是评判变压器寿命的核心指标。若厂家没有局放测试条件,绝缘隐患将直接“盲交”给用户。
• 变比电桥与直流电阻测试仪:验证绕组匝数比和焊接质量。
• 耐压试验设备(工频、感应) :检验绝缘强度。
• 回路电阻测试仪:检测高低压开关及铜排搭接处的接触电阻,直接关系长期运行温升。
额外考察: 试验人员是否持证上岗?试验记录是否真实保存并可追溯?部分不良厂家为降低成本,只对首台样机做全套试验,批量产品仅做简化的“出厂粗略检测”。采购方应提出随机抽检要求,或在监造环节现场见证试验过程。
箱变属于高度定制化产品,项目现场的条件千差万别。厂家的技术实力不仅体现在“能生产”,更体现在“能根据项目条件进行二次优化设计”。
考察要点:
• 技术团队中电气、结构、工艺专业人员是否齐备?是否能根据用户提供的系统图、总平面图,在一周内完成壳体结构设计、铜排优化布局、保护定值配合计算?
• 是否有能力响应非标需求?例如:高海拔地区的外绝缘修正、沿海地区的防腐等级提升(C4/C5)、极寒地区的加热除湿装置配置等。
• 售后响应机制:是否配备专职的现场服务工程师?承诺到场的响应时间是多久?近年来,行业“重销售轻服务”现象普遍,部分厂家销售人员数量远超技术售后人员,一旦项目现场出现安装调试问题,往往无人可派或派遣的人员不具备独立解决问题能力。
实用技巧:在技术交流环节,带上项目图纸现场“考”一下对方的技术人员,看其对方案的理解深度和优化建议是否专业,比任何资质证书都更有说服力。
箱变的质量不仅取决于变压器本身,还与高压开关、低压断路器、互感器、智能保护装置等元器件的可靠性密切相关。
考察清单:
• 是否与施耐德、ABB、西门子、常熟开关、上海人民等主流品牌有长期稳定的合作关系?能否提供品牌授权书或渠道采购证明?
• 对进厂元器件是否执行进货检验(外观、机械操作、电气性能抽样复测)?是否存在直接“拆包即装”的管控漏洞?
• 关键元器件(如变压器绕组铜线、硅钢片)是否有材质证明及入厂复验记录?用铝代铜、用小厂劣质硅钢片以次充好的“潜规则”在行业中并未绝迹,采购方应保留送检权利。
很多厂家展示厅挂满了ISO9001、ISO14001、各类型式试验报告,但这只能证明“具备准入门槛”,无法证明“批量交付稳定”。
更务实的考察方式:
• 随机抽取近三个月的客户验收合格率与一次送电成功率数据(可要求厂家提供统计记录)。
• 询问售后部门近一年的典型质量问题汇总及对应的整改措施——如果对方回答“没有发生过质量问题”,那几乎是不现实的;一个坦诚面对问题并有闭环改进机制的厂家,反而更值得信赖。
• 观察是否有质量红黑榜或质量月报等内部管理工具,将车间发生的案例与典型不良案例进行公示与整改。这套机制的存在,说明企业将质量视为“持续改进”的动态过程,而非一纸证书的静态证明。
这正是江苏中盟电气在“质量提升100天专项竞赛”中推行的做法:将变压器绕制外观碰划伤、二次接线松动、铜排搭接不规范等典型问题列入车间质量红黑榜,以“刀刃向内”的勇气直面问题,确保质量改进不走过场。
Copyright © 2011-2022 5360福彩网 版权所有
 苏公网安备32032402000365号
江苏中盟电气主营:光伏(风力)升压箱式变电站、华式箱式变电站、储能一体舱、充电桩专用箱变等产品,性价比高,欢迎新老客户来图定制。
地址:江苏省徐州市睢宁县高新区创业路2号 电话:15050063299
地址:江苏省徐州市睢宁县高新区创业路2号
5360福彩网电话:15050063299
企业邮箱:365207941@qq.com 5360福彩网业务QQ:365207941
业务QQ:365207941